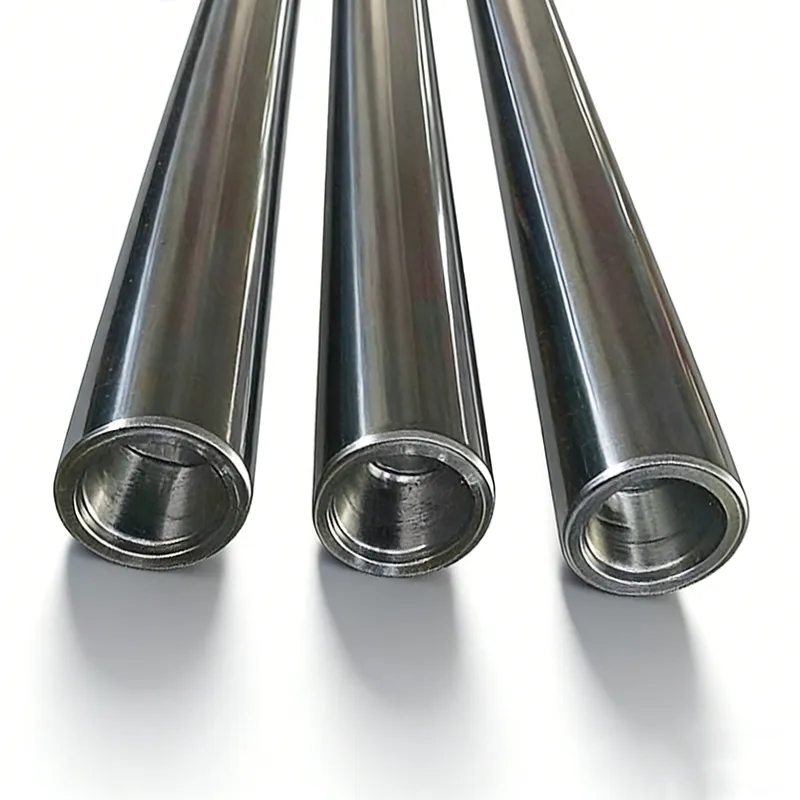
Xi lanh thủy lực thanh piston rỗng


Thanh dẫn hướng là thành phần kết nối và đỡ quan trọng của xi lanh thủy lực. Nó được sử dụng rộng rãi trong các bộ truyền động thủy lực và khí nén, đặc trưng bởi chuyển động tần số cao và yêu cầu kỹ thuật nghiêm ngặt, do đó là một bộ phận chuyển động chính xác.
Lấy xi lanh thủy lực làm ví dụ, nó chủ yếu bao gồm thân xi lanh, thanh piston, piston và nắp đầu. Chất lượng gia công của thanh piston ảnh hưởng trực tiếp đến tuổi thọ và độ tin cậy vận hành của toàn bộ xi lanh.
Thành piston yêu cầu gia công độ chính xác cao. Độ nhám bề mặt quy định là Ra 0,4–0,8 μm, với yêu cầu khắt khe về độ đồng tâm và khả năng chịu mài mòn. Về cấu trúc, thanh piston là một chi tiết trục dài mảnh, điều này khiến việc gia công trở nên đặc biệt khó khăn và từ lâu đã gây nhiều thách thức cho các kỹ sư chế tạo.
**Tăng Cường Bề Mặt Bằng Phương Pháp Lăn Ép**
Các quá trình xử lý bề mặt được áp dụng nhằm tăng cường khả năng chống ăn mòn của thanh piston và làm chậm sự hình thành và lan truyền các vết nứt mỏi, từ đó cải thiện độ bền mỏi.
Thông qua phương pháp lăn ép, một lớp biến cứng nguội được tạo thành trên bề mặt. Quá trình này giảm biến dạng đàn hồi và dẻo tại bề mặt tiếp xúc, cải thiện đáng kể khả năng chống mài mòn bề mặt, đồng thời loại bỏ các khuyết tật cháy mài thường gặp trong các quy trình mài thông thường.
Sau khi lăn ép, độ nhám bề mặt giảm giúp nâng cao độ chính xác lắp ghép và giảm ma sát giữa thanh piston với phớt hay vòng đệm khi chuyển động tịnh tiến. Điều này hạn chế mài mòn phớt và kéo dài tuổi thọ tổng thể của xi lanh thủy lực.
Do đó, phương pháp lăn ép được công nhận là một quy trình hoàn thiện bề mặt chất lượng cao và đáng tin cậy trong sản xuất thanh piston.
**Thông Số Kỹ Thuật Thanh Piston**
**Cấp dung sai thanh dẫn hướng:** F7–F9
**Độ nhám bề mặt thanh dẫn hướng:** Ra 0,3–0,6 μm
**Độ cứng bề mặt thanh dẫn hướng:** HRC 58–64
**Chiều sâu lớp tôi cứng (bề mặt thanh piston):** 1–3 mm
**Độ chính xác gia công (độ đảo hướng kính):** 0,02–0,05 mm
**Độ thẳng:** ≤ 5 μm trên 100 m
**Độ dày lớp mạ crôm:** 0,025–0,035 mm
Sản phẩm được đề xuất
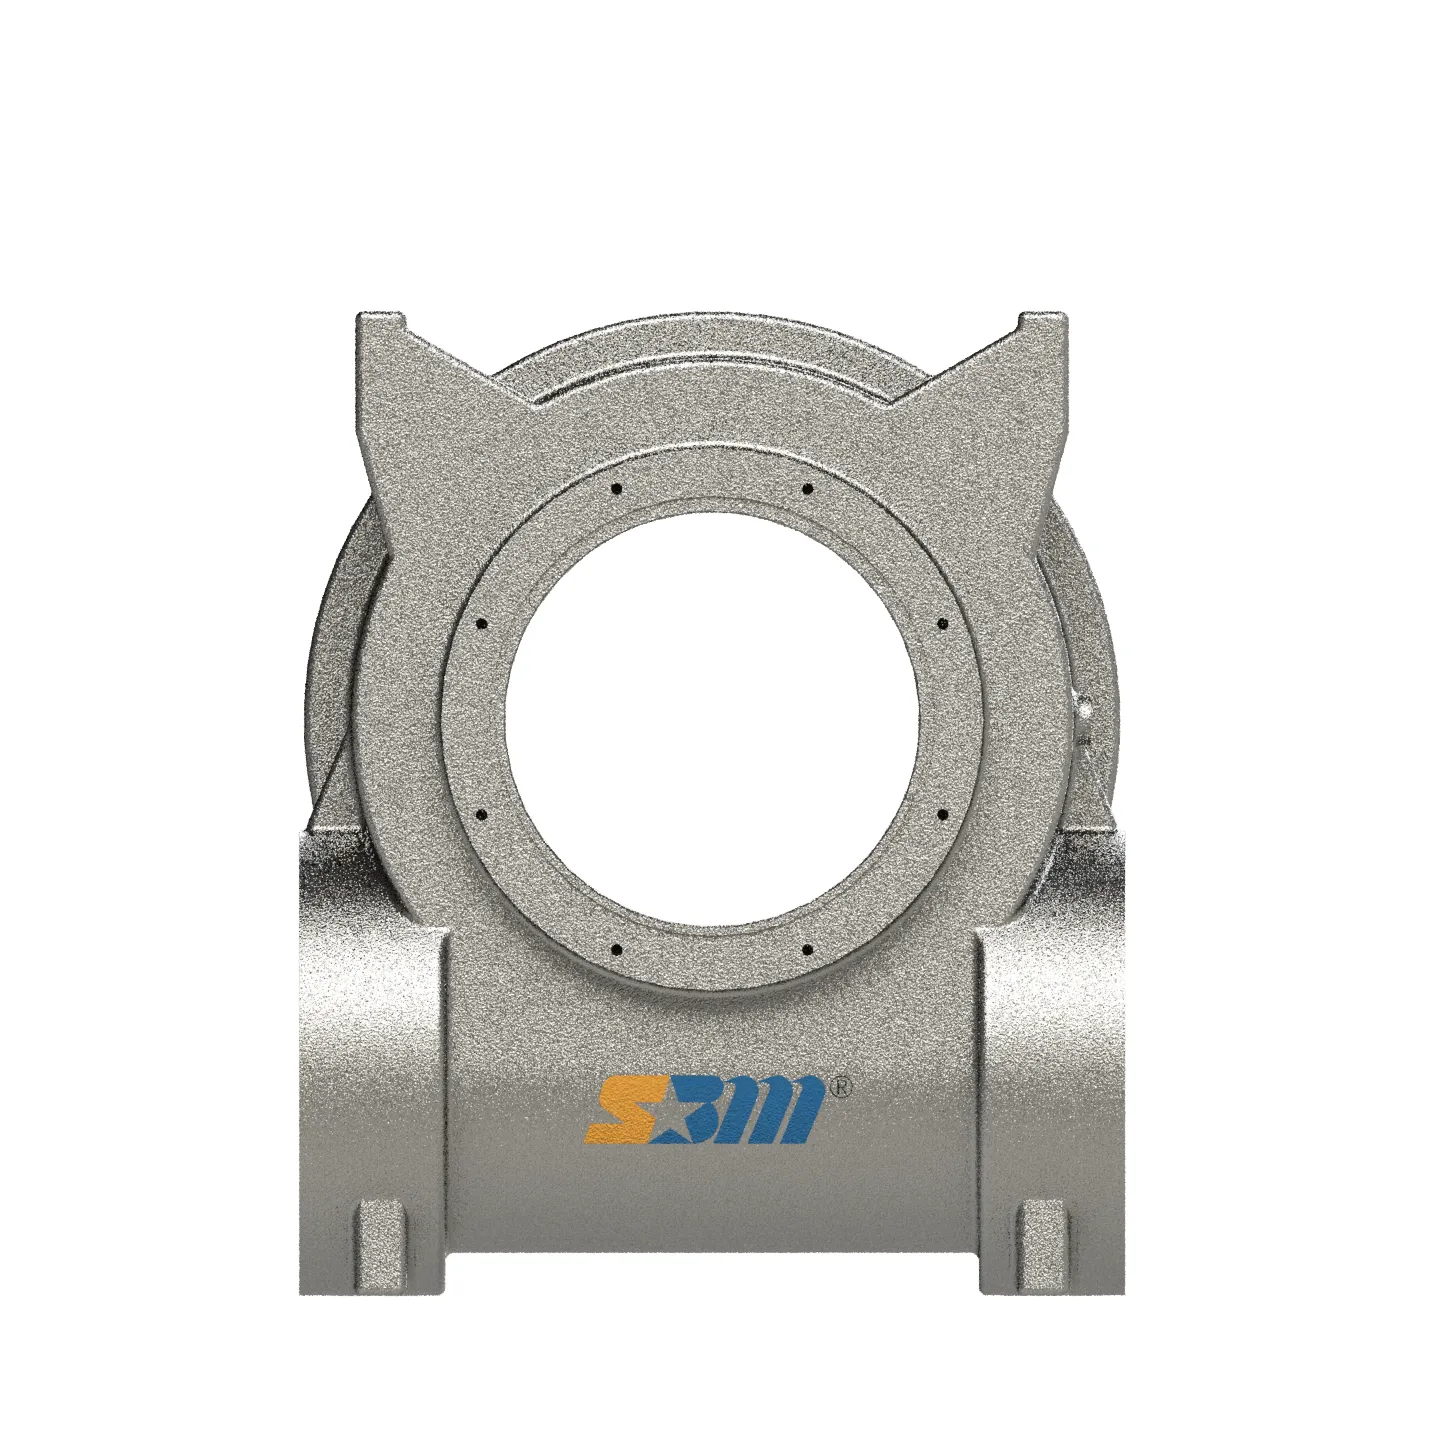
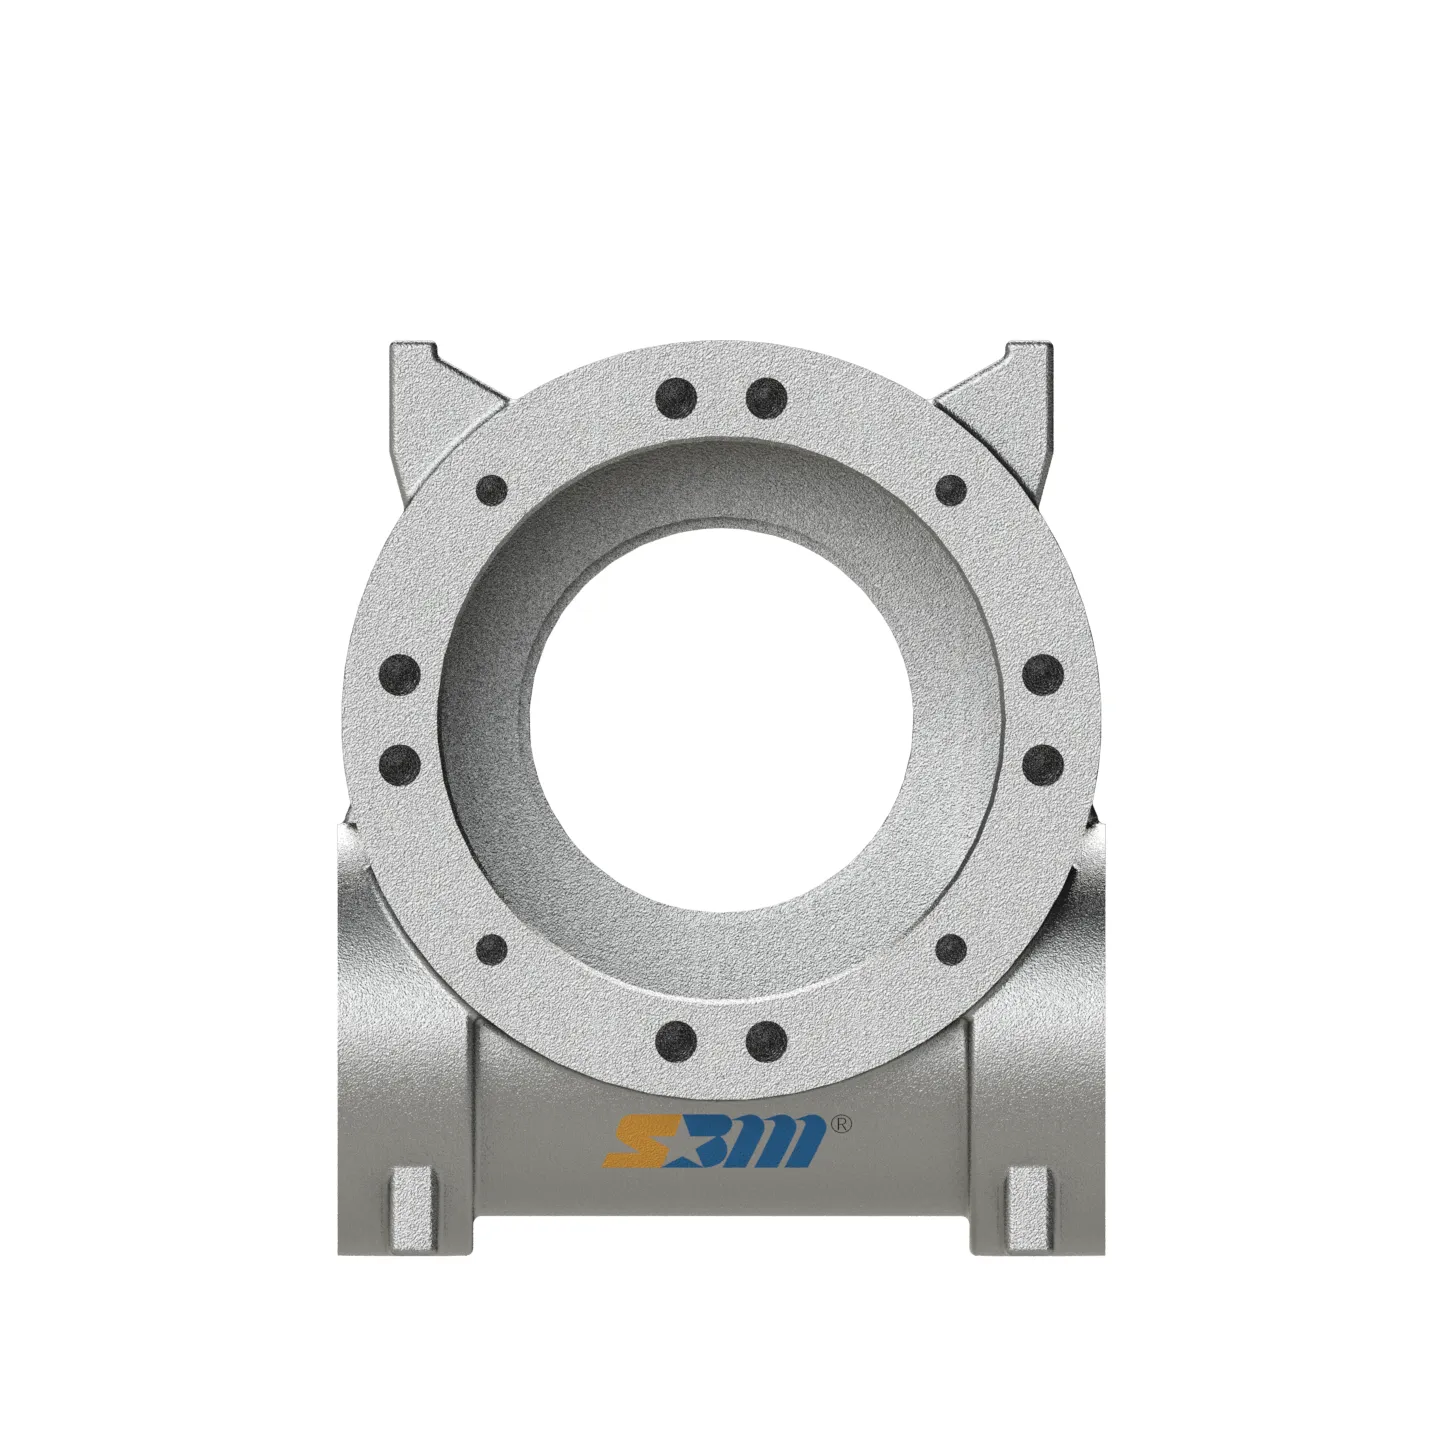
Hộp Actuator Xoay S180 | Đúc Bọt Mất QT500 Cao Mô-men
Bạn đang tìm kiếm vỏ động cơ quay S180 hạng nặng? Khám phá vỏ bánh răng - giá đỡ bằng gang ductile QT500-7 cao cấp của Shellppon được đúc bằng công nghệ EPC tiên tiến.
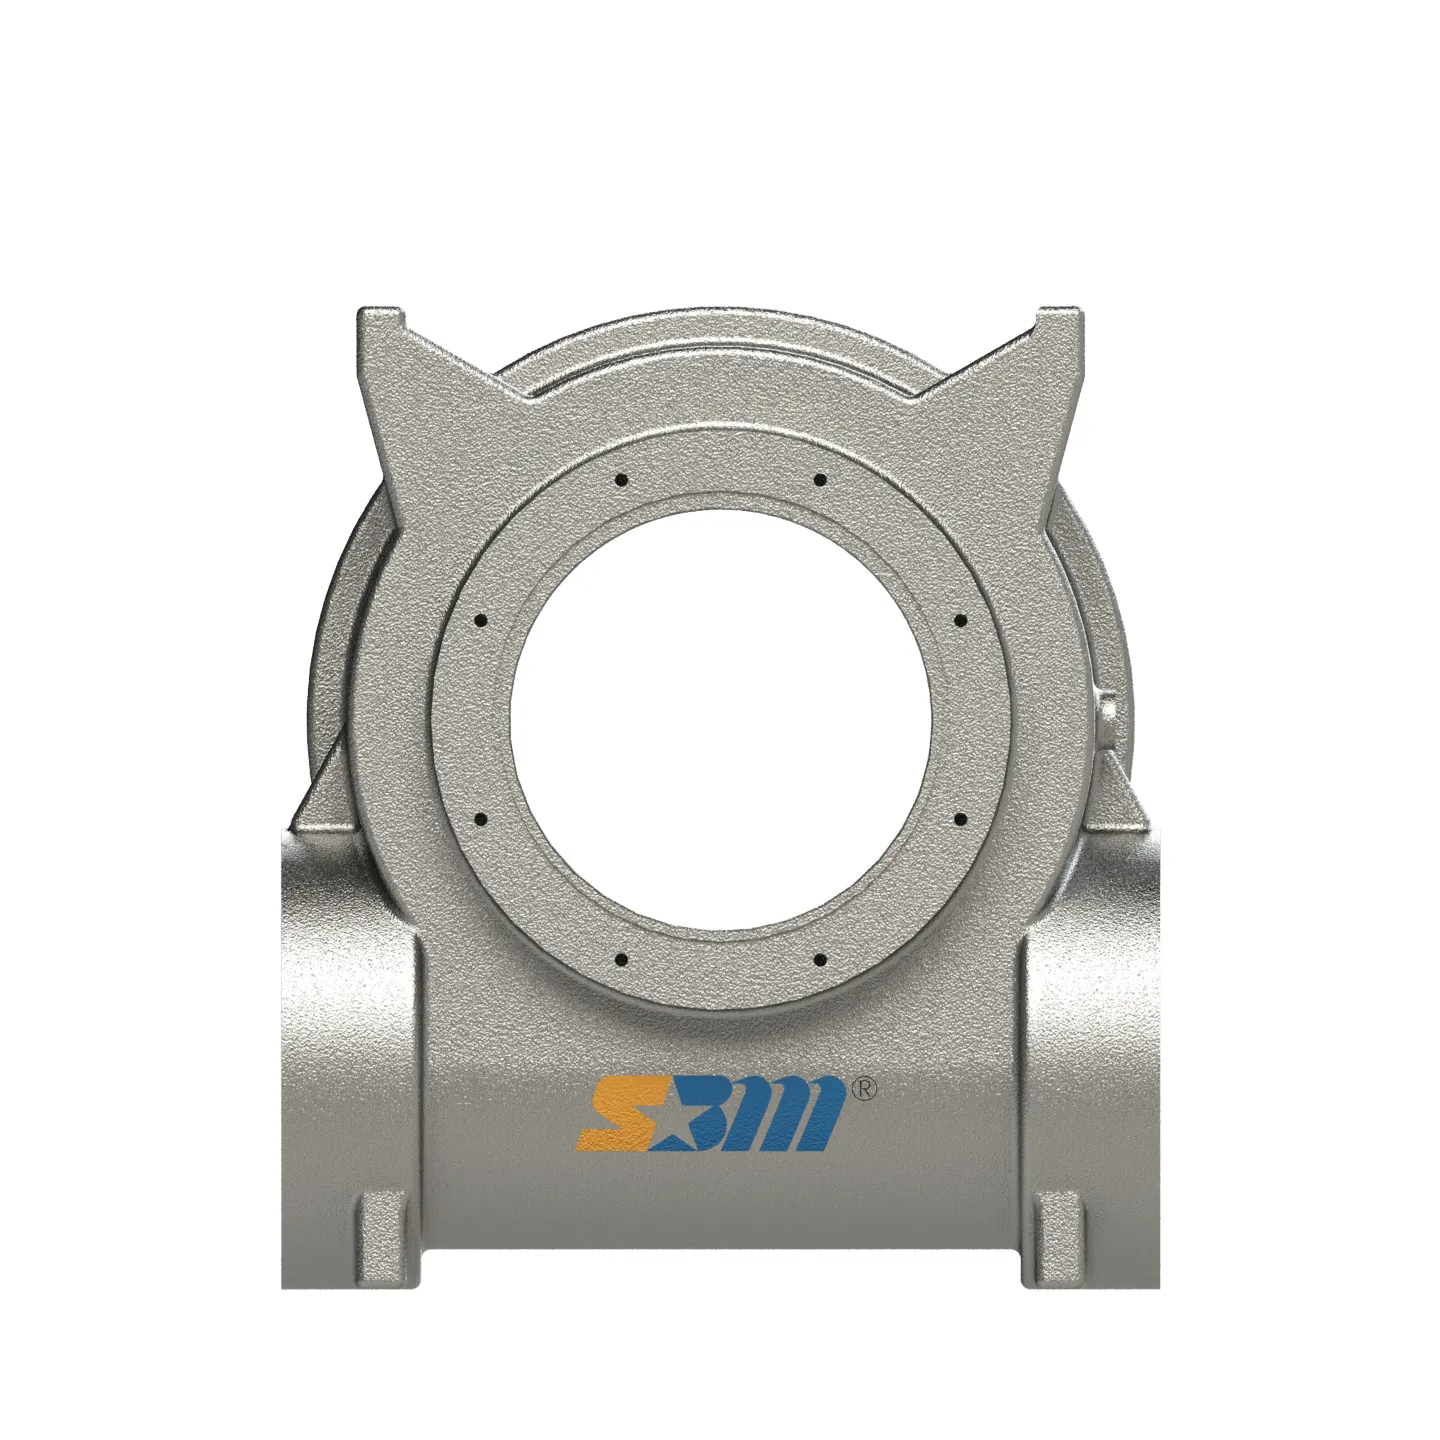
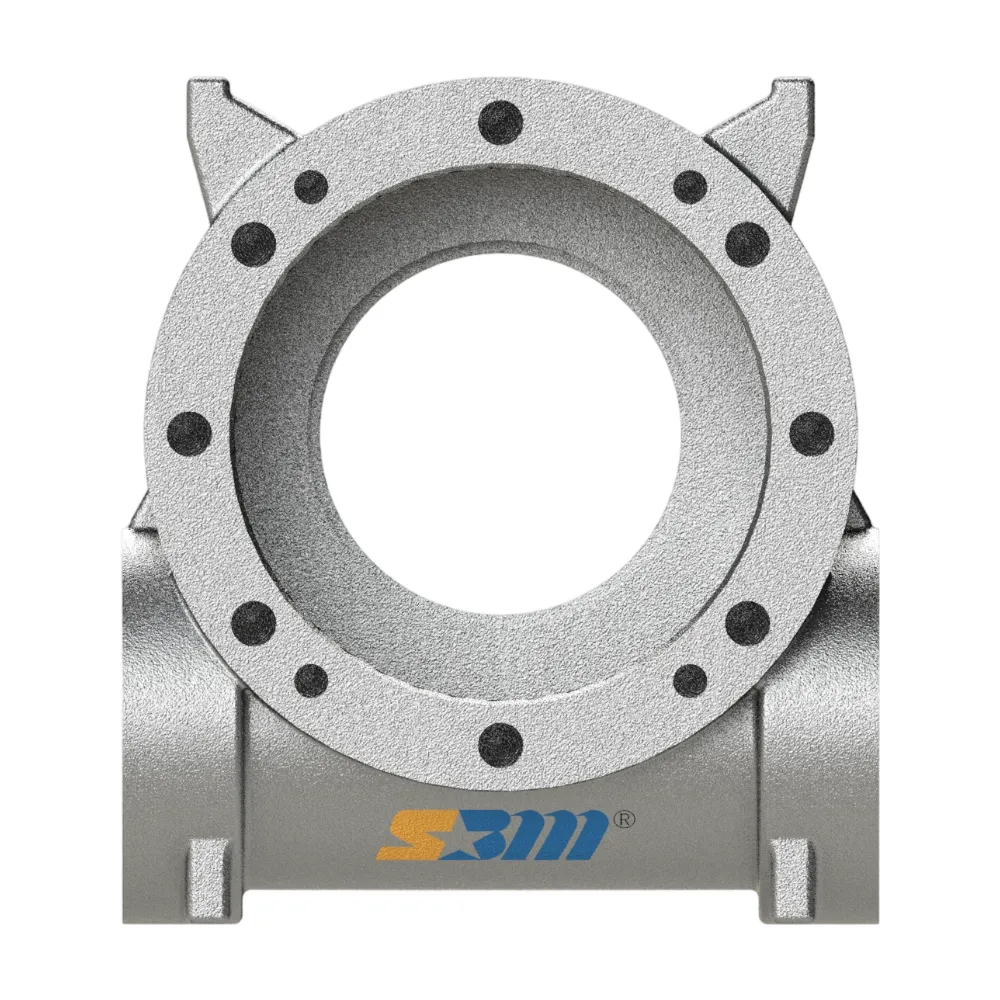
Vỏ bộ truyền động quay S140 | Đúc khuôn xốp QT500 chịu tải nặng
Bạn đang tìm kiếm vỏ hộp truyền động quay S140 chắc chắn? Hãy khám phá vỏ hộp truyền động bằng gang dẻo cường độ cao QT500-7 của Shellppon, được đúc bằng công nghệ EPC tiên tiến.
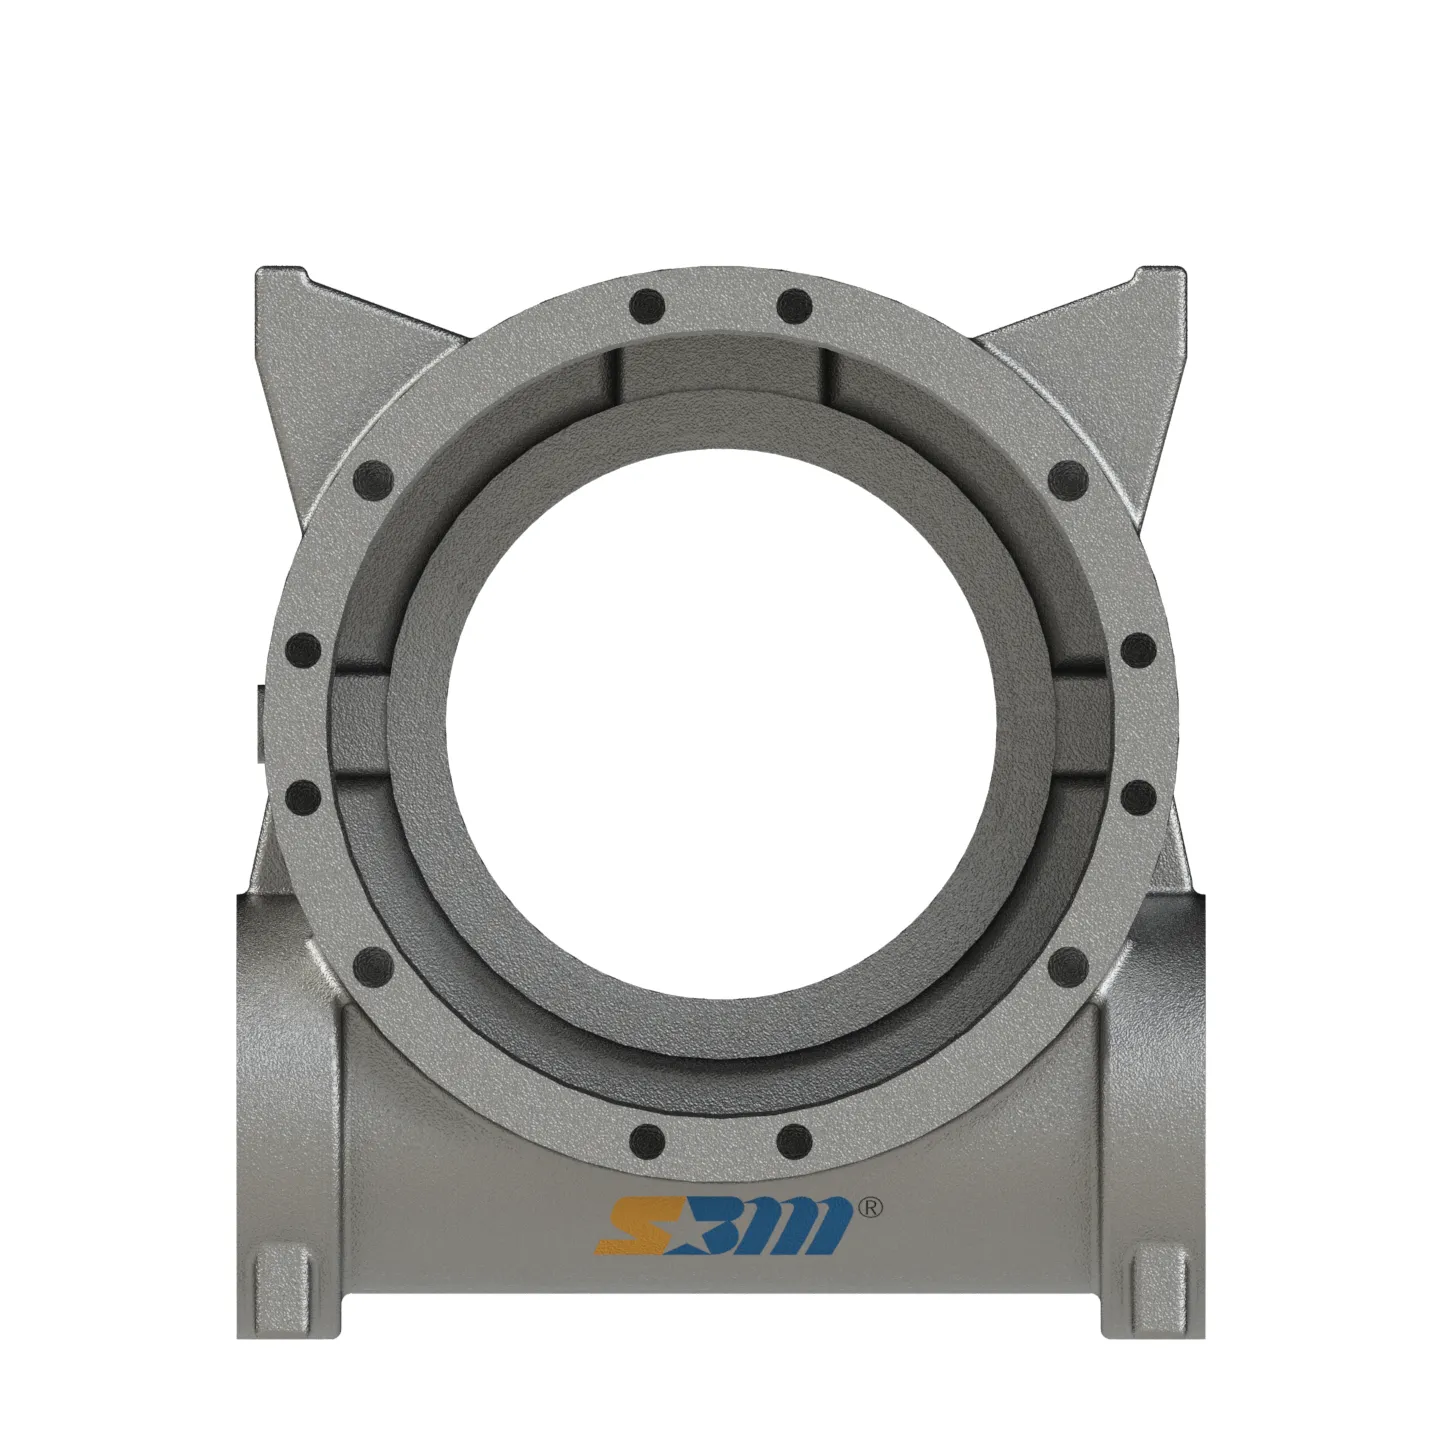
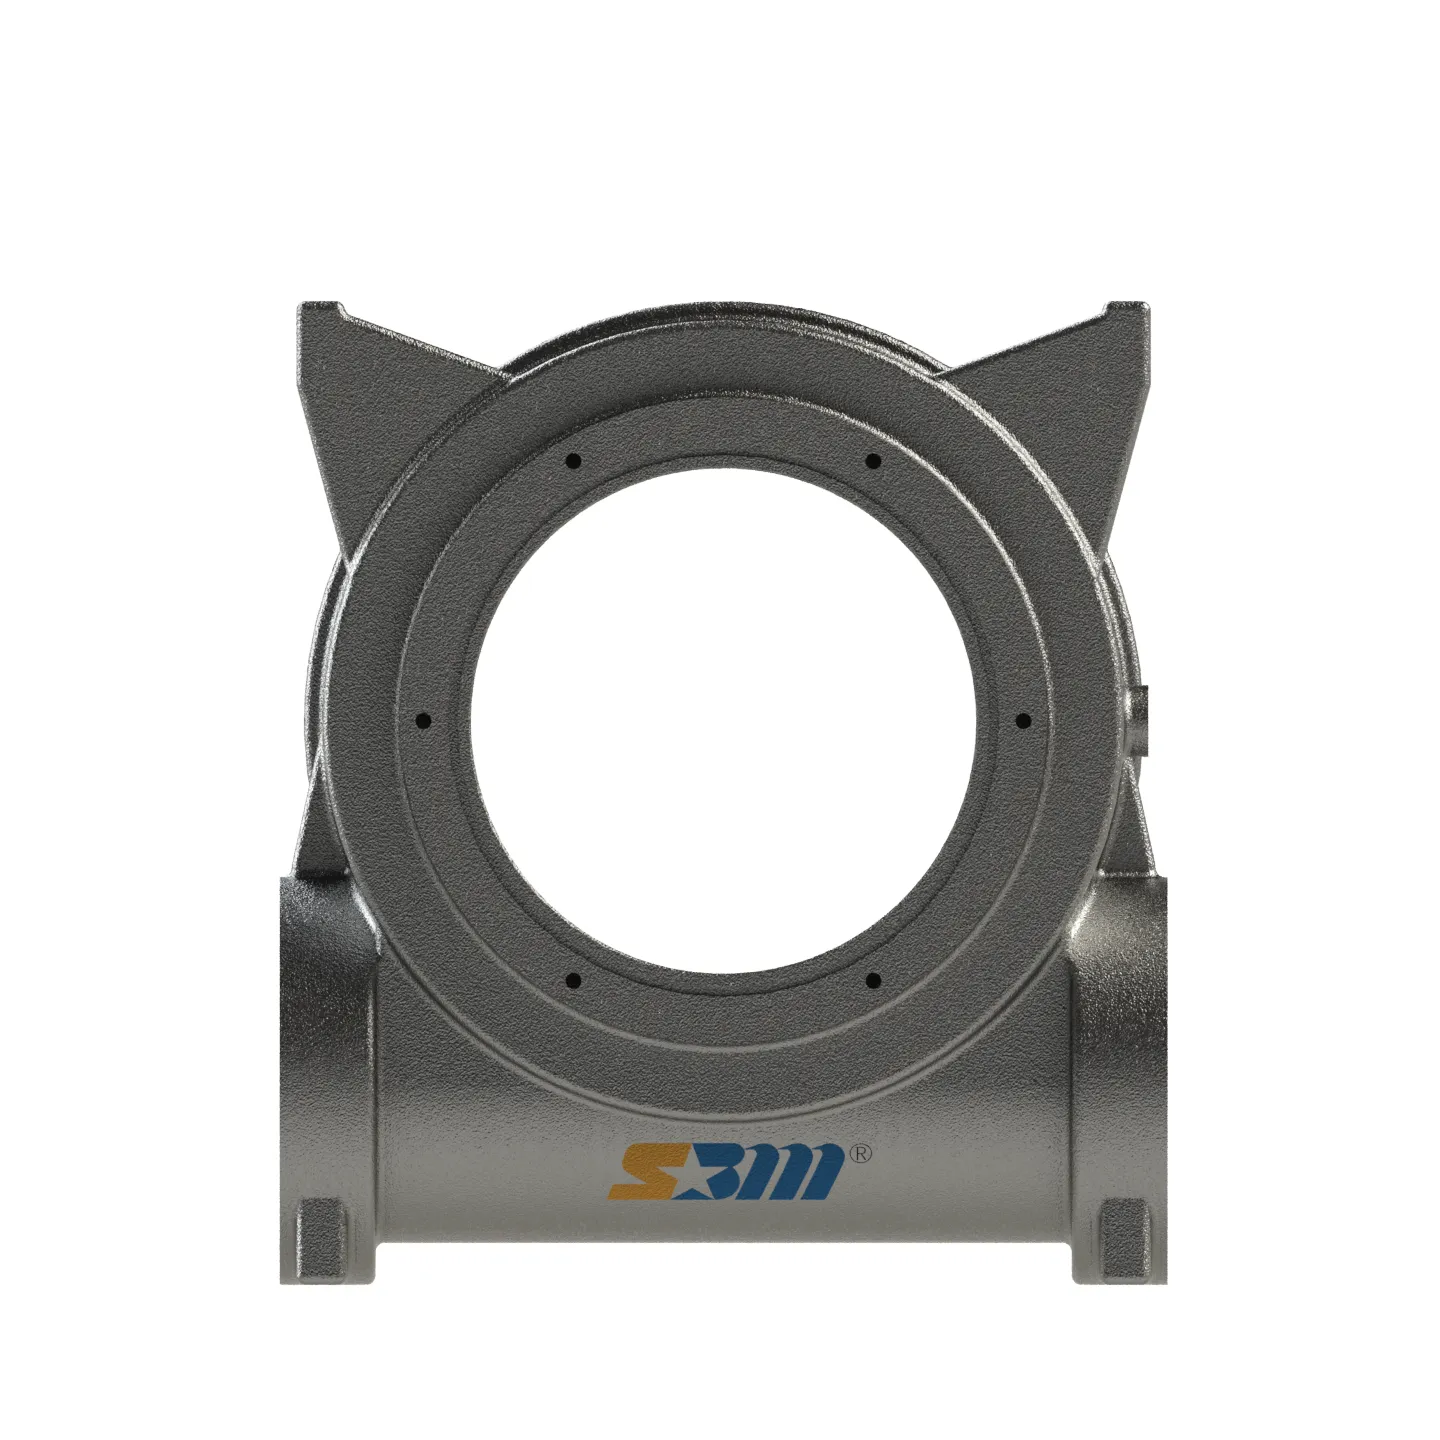
Thiết bị điều khiển quay S100 Hộp housing bánh răng - giá đỡ
Bạn đang tìm kiếm vỏ actuator quay S100 bền bỉ? Hãy khám phá vỏ bánh răng kiểu rãnh (gear-rack) bằng gang nảy QT500-7 cao cấp của Shellppon được đúc bằng công nghệ EPC tiên tiến.
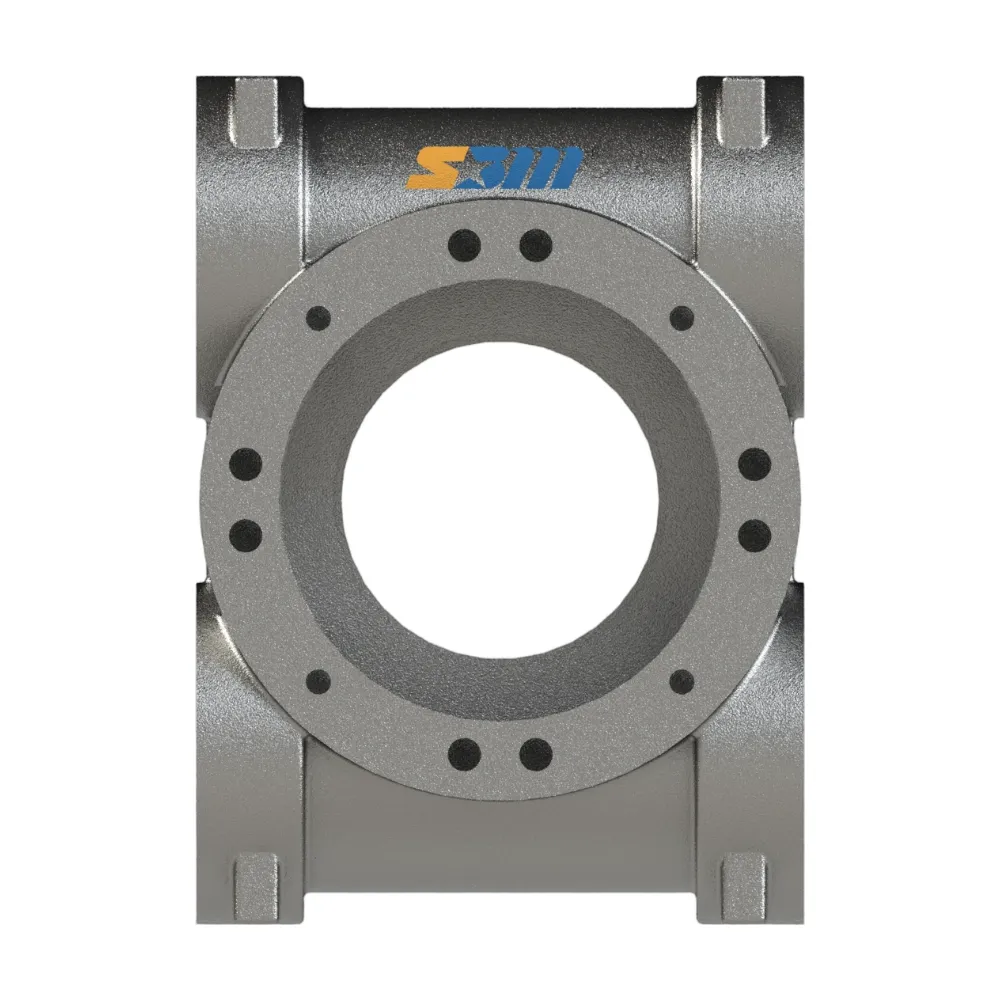
Hộp Vành Răng - Kiểu Giá D180 của Máy Kích Thức Quay
Khám phá vỏ bánh răng - giá đỡ động cơ xoay D180 của Shellppon. Được làm từ gang nén cao độ QT500-7 bằng công nghệ đúc bọt tan cao cấp (EPC).


